記事公開日
【設計・調達担当者向け】ゴムの金型成形とは?成形方法の違いと費用・発注時の確認ポイント

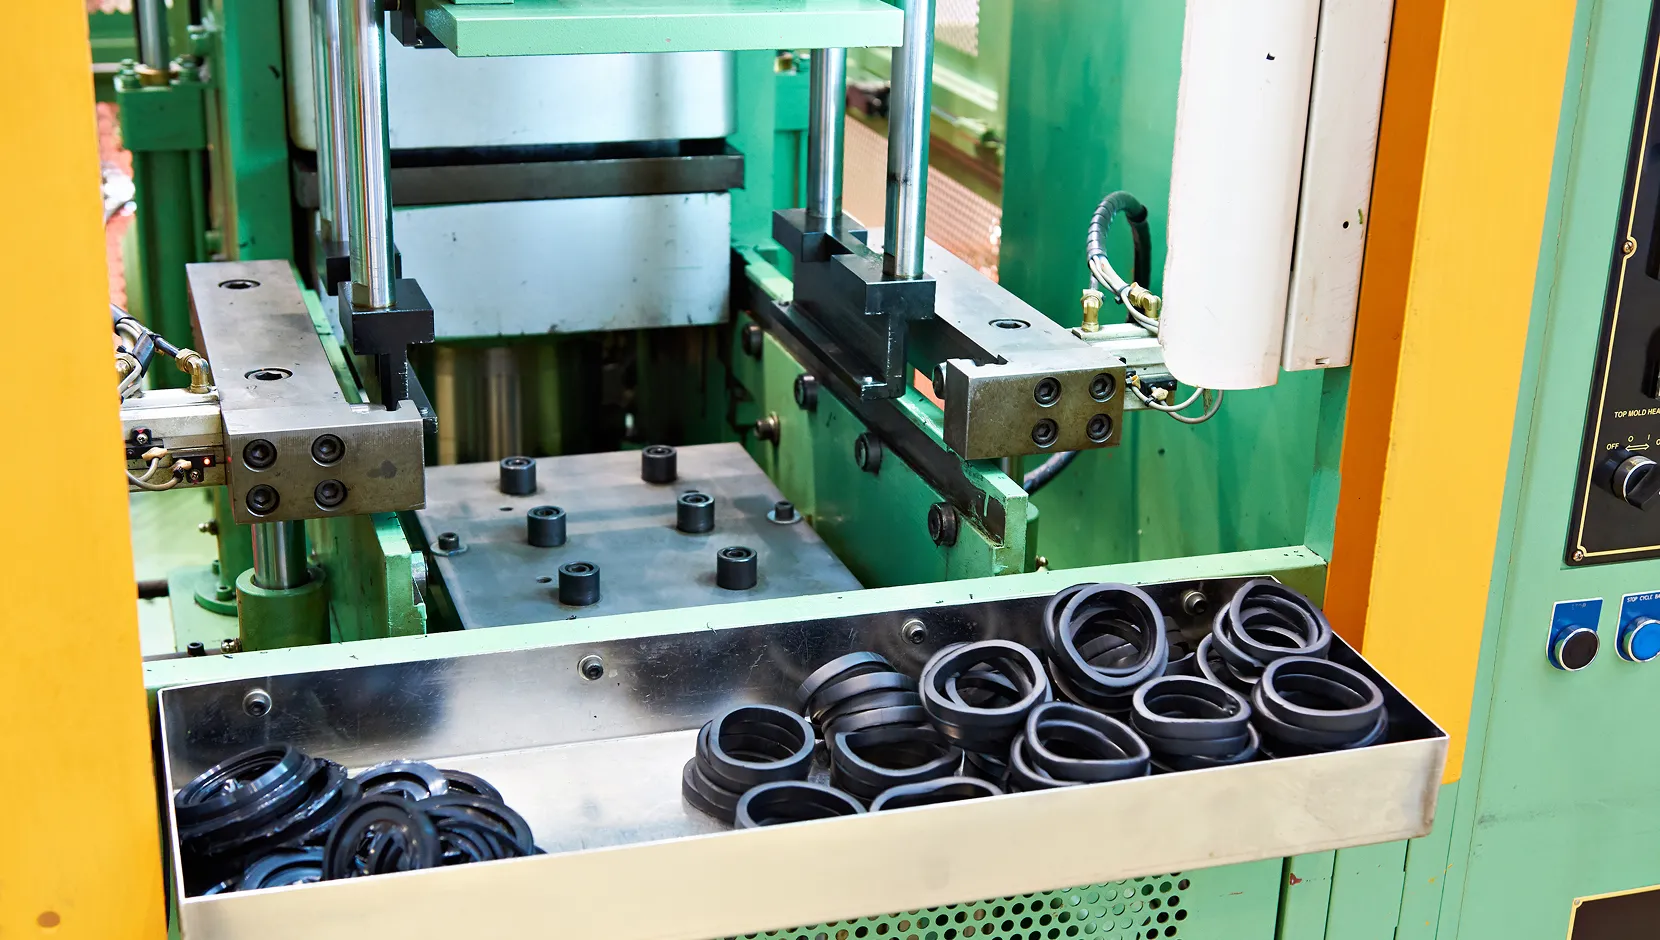
ゴム製品を量産する際、金型は形状や寸法だけでなく、生産性、製品単価、品質の安定性にも関わります。ただし、最初から高価な量産型を作ればよいとは限りません。設計変更の可能性、必要数量、要求精度によっては、簡易型や切削加工から始めるほうが手戻りを抑えられる場合があります。
本記事では、設計・調達担当者に向けて、ゴム金型を使う3つの成形方法、金型費を左右する条件、試作から量産までの進め方、見積もり時に整理したい情報を解説します。
ゴム金型とは
ゴム金型とは、未加硫のゴム材料を目的の形状へ成形し、熱と圧力を加えて加硫するための型です。一般には上型と下型で構成され、製品形状によって中型や入れ子、材料を流す経路などを組み込みます。
金型の役割は、製品の外形を作ることだけではありません。材料の収縮、空気の逃げ方、離型性、バリの発生位置、一度に成形する個数を考慮して設計する必要があります。そのため、同じ製品図面でも、材質、硬度、数量、要求公差、使用する成形機によって適した金型構造は変わります。
金型成形以外も含めて工法を比較したい場合は、加工・成形技術もご覧ください。
ゴム金型を使う3つの成形方法
ゴムの金型成形には、主にコンプレッション成形、トランスファー成形、インジェクション成形があります。選定では、形状の複雑さ、数量、インサートの有無、材料歩留まり、金型費と製品単価を同じ条件で比較します。
コンプレッション成形:比較的シンプルな構造で成形する方法
コンプレッション成形は、金型のキャビティへ所定量のゴム材料を置き、型を閉じて加熱・加圧する方法です。直圧成形とも呼ばれます。金型構造を比較的シンプルにしやすく、試作から中量生産まで幅広く検討できます。
一方、材料を金型内で押し広げるため、複雑な形状や深い形状では材料の充填状態に注意が必要です。また、型の合わせ面にはバリが発生するため、仕上げ方法や許容できるバリ位置も事前に確認します。
トランスファー成形:複雑形状やインサート成形で検討する方法
トランスファー成形は、金型上部のポットへ入れた材料を加圧し、ランナーやゲートを通してキャビティへ送り込む方法です。材料の流れを利用して細部へ充填するため、複雑形状や金属・樹脂部品を組み込むインサート成形で候補になります。
ポットや材料経路を設ける分、金型構造はコンプレッション成形より複雑になります。製品以外の部分にも材料が残るため、材料費、廃材、仕上げ工程を含めて評価します。
インジェクション成形:量産性を重視する方法
インジェクション成形は、成形機で計量・可塑化したゴム材料を金型へ射出し、加熱・加圧して成形する方法です。材料供給を自動化しやすく、成形サイクルを短縮できる可能性があるため、数量の多い製品で候補になります。
ただし、成形機に合わせた金型やランナー構造が必要になり、初期費用は高くなりやすい傾向があります。数量だけで決めず、製品形状、材料、必要な取数、長期的な生産計画を踏まえて判断します。
3つの成形方法の違いを比較
次の比較は一般的な目安です。実際の適否は製品形状、ゴム材質、硬度、公差、数量によって変わります。
| 比較項目 | コンプレッション成形 | トランスファー成形 | インジェクション成形 |
|---|---|---|---|
| 材料の入れ方 | キャビティへ直接配置 | ポットから押し込む | 成形機から射出する |
| 向く条件 | 比較的単純な形状、試作~中量 | 複雑形状、インサート品 | 数量の多い量産品 |
| 金型構造 | 比較的シンプル | 流路を含み複雑 | 成形機に合わせた設計が必要 |
| 材料ロス | 比較的抑えやすい | ポット・ランナー分が発生 | ランナー方式などで変動 |
| 初期費用 | 抑えやすい傾向 | 中間的 | 高くなりやすい傾向 |
| 生産性 | 条件により変動 | 条件により変動 | 量産性を高めやすい |
調達時には、金型費だけでなく、想定生産数における製品単価、仕上げ費、検査費、材料ロスまで含めて比較することが大切です。
ゴム金型の基本構造と品質に関わる要素
キャビティ・パーティングライン・ベント
キャビティは製品形状を作る空間、パーティングラインは金型の分割面です。パーティングラインにはバリが生じるため、シール面や摺動面など、機能に影響する位置を避けられるか検討します。
ベントは、材料の充填時に空気やガスを逃がすための構造です。排気が不十分だと、欠肉、気泡、焼けなどにつながることがあります。外観だけでなく、材料がどの方向から流れ、空気がどこへ抜けるかを踏まえた設計が必要です。
取数・収縮率・離型性
取数とは、1回の成形で作る製品数です。取数を増やせば生産性を高められる可能性がありますが、金型が大きくなり、成形機の能力やキャビティ間の充填バランスも考慮する必要があります。
ゴムは加硫や冷却によって収縮するため、製品寸法をそのまま金型寸法にするわけではありません。材質や配合、形状、成形条件に応じて収縮を見込みます。また、脱型時に変形・破損しない形状か、離型しにくいアンダーカットがないかも確認します。
インサート成形で確認すること
金属や樹脂部品とゴムを一体化する場合は、インサートの固定方法、接着処理、材料の流れ、位置ずれ、熱による影響を検討します。図面にはゴム部分だけでなく、インサート材質、表面処理、接着範囲、必要な引張・剥離性能も示すと条件を共有しやすくなります。
金型費と製品単価を左右する要因
金型費は、製品の大きさだけでは決まりません。主に次の条件が影響します。
- 製品形状の複雑さとアンダーカットの有無
- 金型の分割数、入れ子、スライドなどの構造
- キャビティ数と金型サイズ
- 要求公差、表面性状、バリの許容条件
- 金型材質と想定する生産数・型寿命
- インサートの位置決めや接着処理
- 試作後の修正を見込んだ構造
一方、製品単価には、成形時間、1回の取数、材料使用量、バリ取りなどの仕上げ、検査、歩留まりが影響します。「型費が安い案」と「量産単価が安い案」が一致しないこともあるため、予定数量と使用期間を示して総費用を比較します。
簡易型・量産型・金型を使わない加工の選び方
設計が固まっていない段階や必要数が少ない場合は、簡易型や金型を使わない切削加工が候補になります。量産型を作る前に形状・組み付け・機能を確認できれば、金型の作り直しを避けやすくなります。
| 選択肢 | 向く場面 | 確認したい点 |
|---|---|---|
| 切削加工 | 1個からの試作、設計変更が多い段階 | 切削可能な形状・材質、公差、加工痕 |
| 簡易型 | 成形材料で評価したい試作・小ロット | 型の耐久性、修正可能範囲、量産転用 |
| 量産型 | 仕様確定後の継続生産 | 取数、型寿命、保全、総費用 |
量産までを見据えた簡易型の活用例は、試作から量産までを見据えた「金型コスト最小化」のご提案で紹介しています。
金型の作り直しを防ぐ設計・試作の進め方
金型製作前には、変更できない性能条件と、試作で調整できる条件を分けます。使用環境、材質、硬度、相手部品との締め代などを先に整理し、外形や公差、バリ位置、表面状態を試作で確認します。
また、初回数量だけでなく、量産時の月間・年間数量、増産の可能性も共有します。試作向けの型を量産へ転用するのか、評価後に量産型を新作するのかを決めておくと、費用と納期を社内で説明しやすくなります。
金型の所有権、保管期間、メンテナンス、他社への移管可否は取引条件によって異なります。見積もり時に書面で確認してください。
見積もり時に共有したい情報
- 製品図面、3Dデータ、現物、寸法入りスケッチ
- 使用用途と必要な機能
- ゴム材質、硬度、色、規格の指定
- 使用温度、接触する油・薬品・水、荷重、動き
- 要求公差、外観基準、バリを避けたい箇所
- インサート部品の材質・表面処理・支給条件
- 試作数量、月間・年間数量、予定使用期間
- 希望納期、検査項目、提出書類
- 設計変更の可能性と量産開始時期
仕様が確定していない場合は、未定の項目と優先順位を伝えることで、切削、簡易型、量産型を比較しやすくなります。
ゴム金型成形の調達はゴム加工.comへ
ゴム加工.comでは、図面、数量、精度、納期、コストをもとに、ゴム材質と成形方法を検討します。コンプレッション、トランスファー、インジェクションの方式だけでなく、切削や簡易型も含め、試作から量産までの計画に合わせた調達をご相談いただけます。
全国60か所以上のゴム加工拠点と700社の調達ネットワークから案件条件に合う加工先を選定し、ゴム単体だけでなく、金属・樹脂との複合加工や組み立ても含めて対応方法を検討します。
「金型費と量産単価を比較したい」「試作後の設計変更に備えたい」「既存金型や現物しかない」といった課題がある法人のお客様は、図面または現物写真、予定数量を添えて見積もり・技術相談をご利用ください。個人のお客様とのお取引および営業目的のお問い合わせは受け付けていません。
※お問い合わせ・お見積もりは法人のお客様に限ります。個人のお客様からのご依頼、営業を目的としたお問い合わせはご遠慮ください。
企画・設計段階から専門家へ相談