記事公開日
ゴムの成形方法とは?金型成形・押出成形・注型成形の違いと選び方

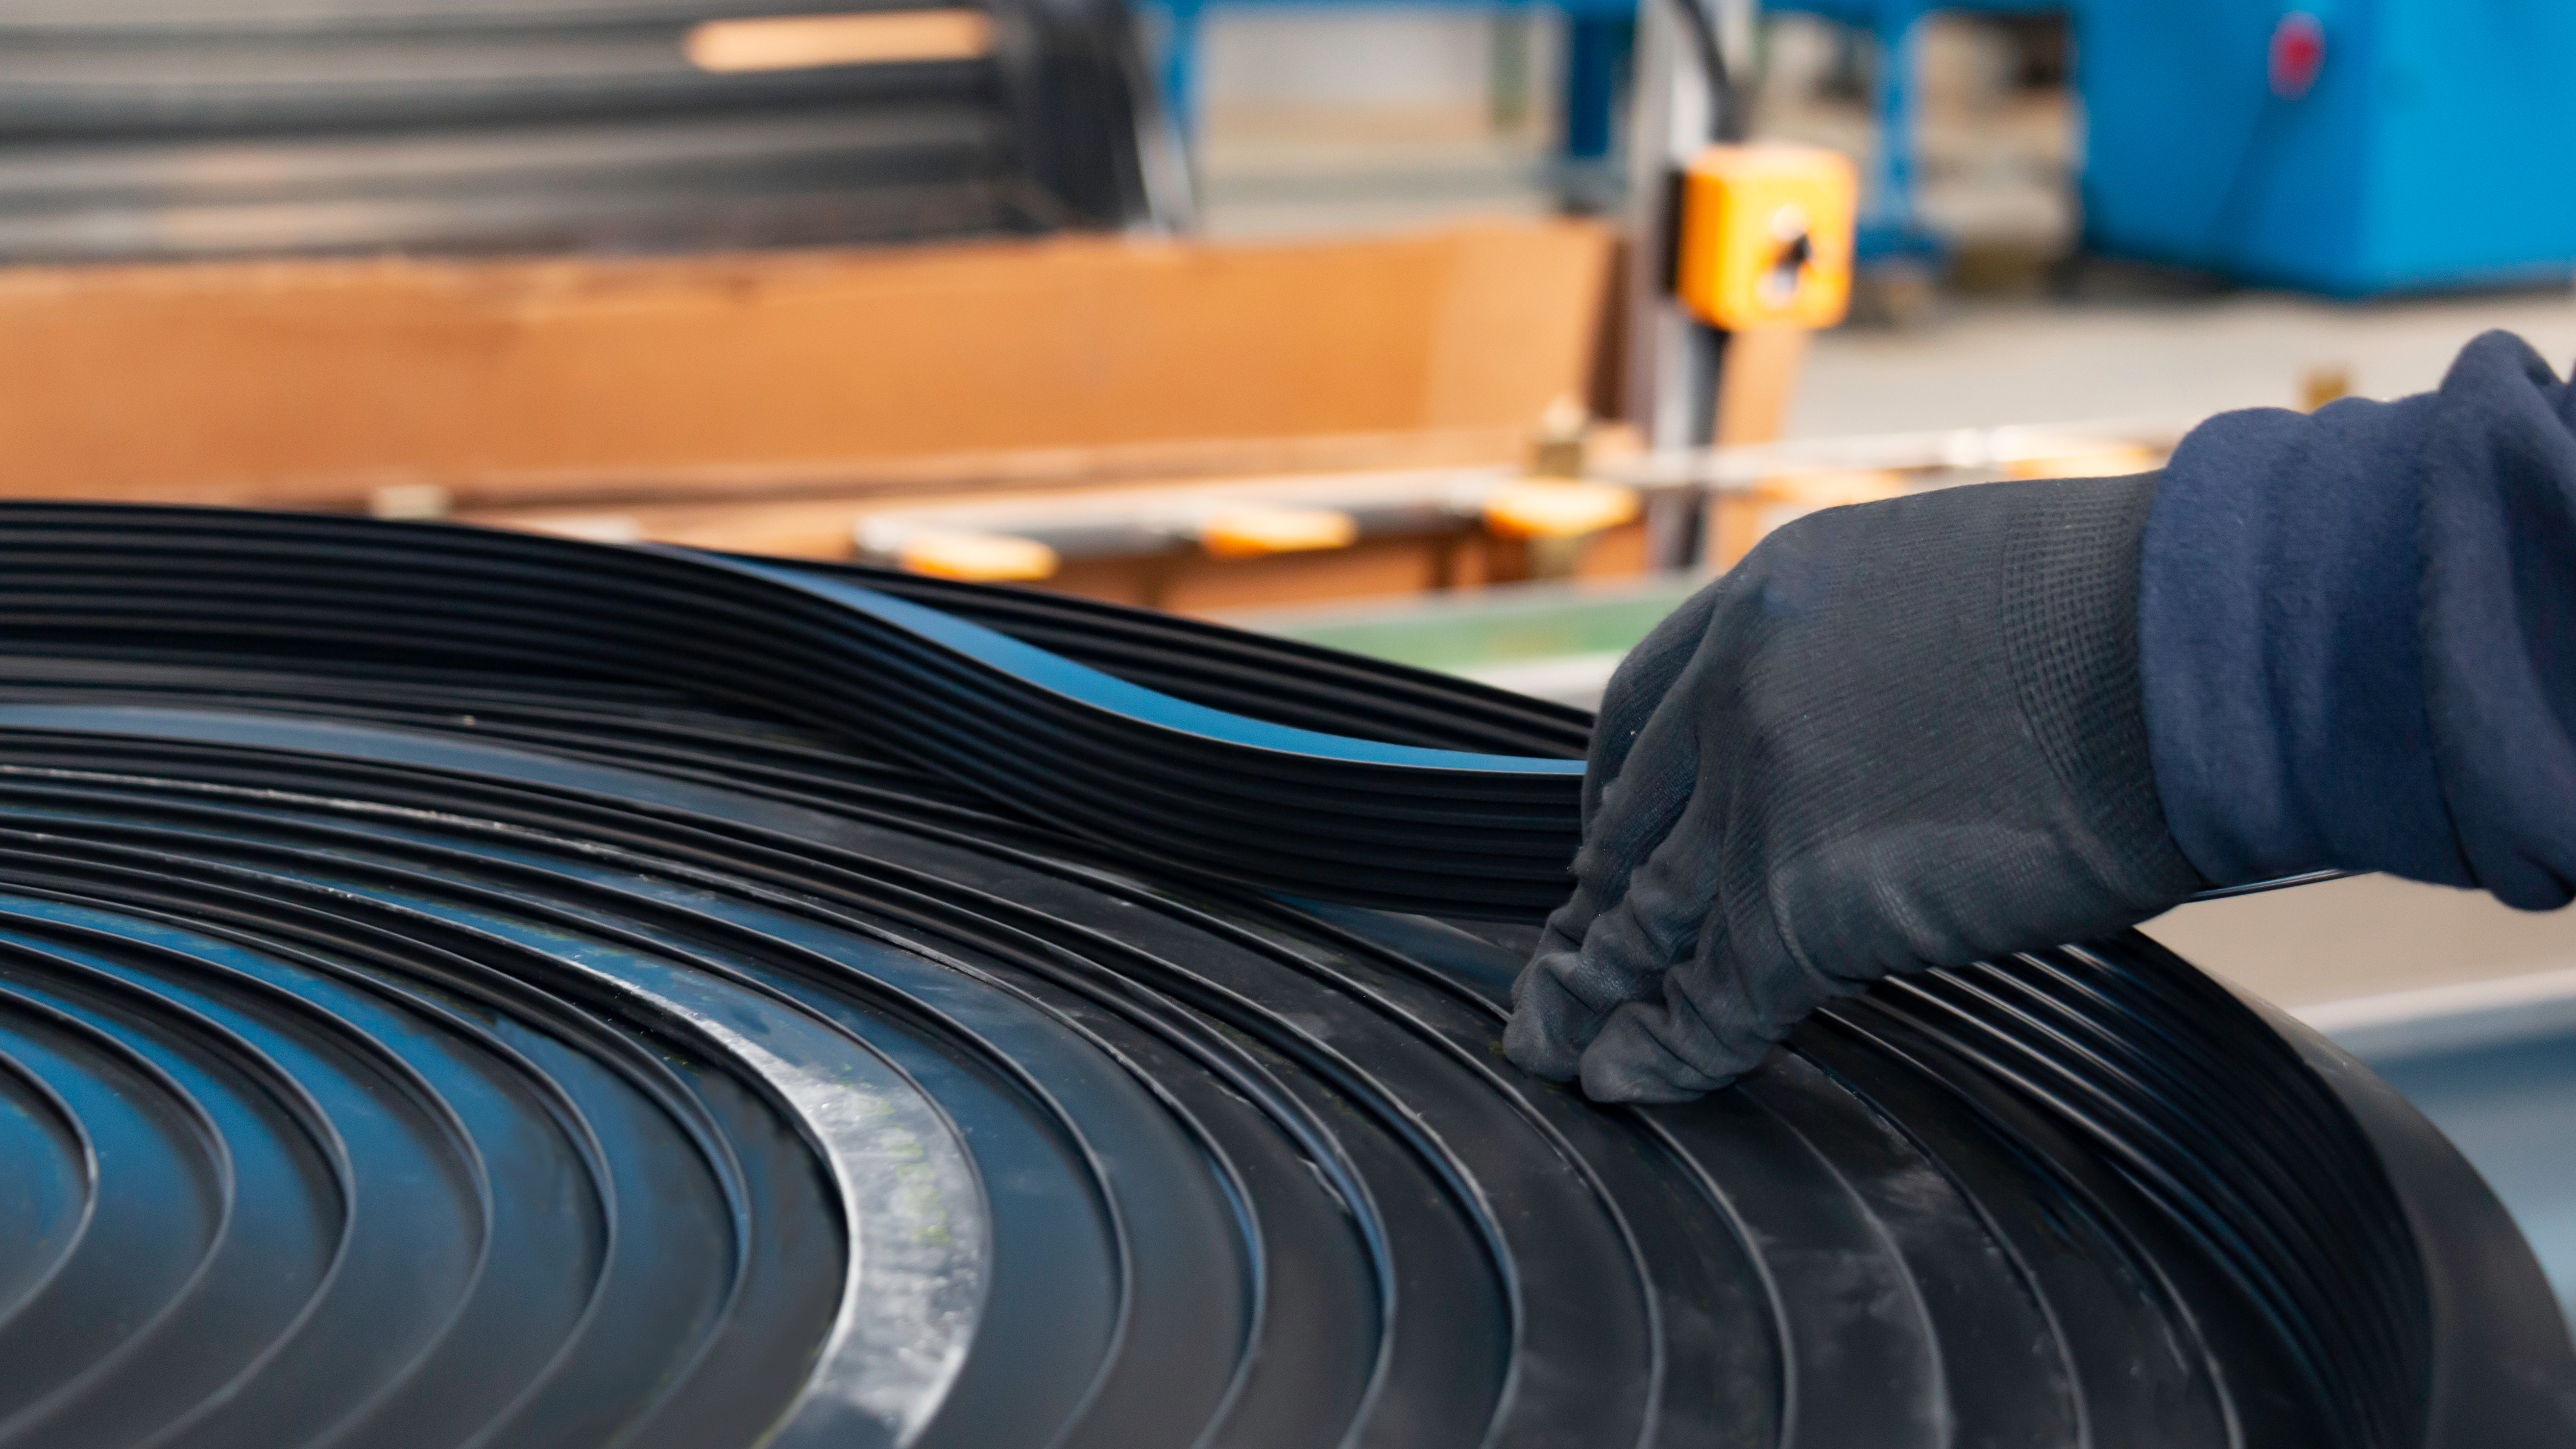
ゴム製品を新たに製作するとき、金型成形・押出成形・注型成形のどれを選べばよいか迷うことはないでしょうか。成形方法によって、作れる形状、適した数量、寸法精度、初期費用、納期は異なります。形状だけで工法を決めると、試作段階で金型費が先行したり、量産時の単価が割高になったりする可能性があります。
結論からいうと、立体形状や量産品には金型成形、一定断面の長尺品には押出成形、大型・肉厚の試作や小ロット品には注型成形が主な候補です。ただし、最適な方法は材質、硬度、公差、数量、仕様変更の可能性まで含めて判断する必要があります。
この記事では、設計・調達担当者に向けて、3つのゴム成形方法の違いと選定ポイント、見積もり依頼時に整理したい情報を解説します。なお、「成型」と表記されることもありますが、本記事では技術分野で一般的に用いられる「成形」に統一します。
ゴム成形とは
ゴム成形とは、ゴム材料へ熱や圧力を加え、金型や口金などを使って目的の形状へ加工する工程です。多くのゴム製品では、形を作るだけでなく「加硫」と呼ばれる反応によって分子同士を結び付け、弾性や強度などの性能を安定させます。
厚生労働省が公表する技能実習の審査基準でも、ゴム製品の成形加工作業は、圧縮成形機や射出成形機などを用い、熱と圧力を加えて型でゴム材を所定形状に加工する作業として整理されています。ただし、実際の製造では、金型を使う方法だけでなく、口金から連続的に押し出す方法や液状材料を型へ流し込む方法もあります。
ゴム材料を形状化し、加硫によって性能を安定させる工程
一般的なゴム成形では、ベースポリマーに加硫剤、補強剤、軟化剤などを配合し、混練した材料を使用します。材料を所定の形へ成形した後、適切な温度と時間で加硫することで、ゴムらしい弾性や用途に必要な物性を持たせます。
同じゴム種でも配合や成形条件によって加工性や仕上がりが変わります。そのため、材質名だけで工法を決めるのではなく、耐熱性・耐油性・耐候性などの要求性能と、製品形状・数量を組み合わせて検討します。ゴム材料と加工方法の全体像は、ゴム加工とは?ゴム種別の性質や種類について解説もご覧ください。
「成形」と「切削・打ち抜き加工」の違い
成形は、未加硫ゴムや液状材料を型・口金によって形状化する方法です。一方、切削はゴムブロックなどから削り出し、打ち抜きはシート材を刃型で切り出します。
切削や打ち抜きは、金型を作らず少量から製作しやすい点が特徴です。形状や数量によっては、試作を切削で行い、形状確定後に金型成形へ切り替える選択肢もあります。成形方法だけでなく、切削・打ち抜きを比較対象に入れることで、初期費用と量産単価のバランスを取りやすくなります。
ゴムの主な成形方法は3種類
ゴムの成形方法は、大きく金型成形、押出成形、注型成形に分けられます。どの方法にも得意な条件と不得意な条件があり、万能な工法はありません。
金型成形:立体形状・量産・寸法安定性を重視する場合
金型成形は、金型内へゴム材料を配置または注入し、熱と圧力を加えて成形・加硫する方法です。Oリング、パッキン、防振ゴム、グロメットなど、立体形状を持つ部品に広く用いられます。
一度に複数個を成形できる金型を設計すれば、数量が多い製品の生産性を高められます。一方、金型製作の費用と期間が必要です。形状変更の可能性が高い試作段階では、切削や簡易型も含めて比較する必要があります。
金型成形には、材料を金型へ直接入れて圧縮するコンプレッション成形、別室から材料を押し込むトランスファー成形、成形機から材料を射出するインジェクション成形などがあります。各方式の詳細は、今後作成する金型成形の個別記事で解説する予定です。
押出成形:一定断面の長尺品を連続生産する場合
押出成形は、未加硫ゴムをスクリューで押し出し、口金(ダイス)を通して一定の断面形状にする方法です。ホース、チューブ、ウェザーストリップ、目地材、長尺パッキンなどに向いています。
同じ断面を連続して作れるため、長尺品の生産性に優れます。一方、長さ方向に形状が変化する製品や、複雑な三次元形状には適しません。また、押出後の膨張や加硫・冷却による収縮を考慮して、口金と製造条件を設計します。
工程、加硫方式、材質、断面設計については、ゴム押出成形とは?仕組み・工程・メリットから材質選びまで解説で詳しく紹介しています。
注型成形:大型・肉厚・少量品を低い初期費用で作る場合
注型成形は、液状の材料を型へ流し込み、硬化させて形状を作る方法です。ウレタンゴムなどの液状材料を用いた大型品、肉厚品、少量品、試作品で候補になります。
金属製の量産型より簡易な型を採用できる場合は、初期費用を抑えやすいことが利点です。一方、材料の硬化に時間がかかりやすく、大量生産時のサイクルや単価では金型成形が有利になることがあります。気泡、収縮、硬化条件、型の耐久性なども検討が必要です。
注型に向く材料、型、品質上の注意点は、今後作成する注型成形の個別記事で掘り下げる予定です。
金型成形・押出成形・注型成形の違いを比較
3つの工法は、製品形状、数量、精度、初期費用、量産性の観点で比較します。次の表は一般的な判断の目安であり、実際の適否は材質・硬度・寸法・公差によって変わります。
| 比較項目 | 金型成形 | 押出成形 | 注型成形 |
|---|---|---|---|
| 向く形状 | 立体形状、複雑形状 | 一定断面の長尺形状 | 大型、肉厚、比較的単純な形状 |
| 主な型 | 金属金型、簡易型 | 口金・ダイス | 樹脂型、シリコーン型など |
| 向く数量 | 中量から量産 | 長尺品の連続生産 | 試作、少量、多品種 |
| 初期費用 | 金型仕様により変動 | 口金費用が必要 | 簡易型なら抑えやすい |
| 寸法管理 | 金型と成形条件の影響を受ける | 断面と長さ方向の変動を考慮 | 収縮、気泡、硬化条件を考慮 |
| 主な用途 | Oリング、パッキン、防振ゴム | ホース、チューブ、長尺シール | ローラー、大型部品、試作品 |
形状・数量・精度・型費・納期を同じ条件で比較する
工法比較では「作れるか」だけでなく、想定数量まで含めた総費用と納期を確認します。試作1個なら金型を使わない切削が合理的でも、毎月数百個を継続調達するなら金型成形のほうが単価を抑えやすい場合があります。
また、初回の試作納期と量産時の供給能力は別の論点です。開発段階では仕様変更へ対応しやすい工法を選び、形状確定後に量産工法へ切り替える計画を立てると、金型の作り直しを避けやすくなります。
金型成形内のコンプレッション・トランスファー・射出の違い
金型成形の中でも、材料の入れ方と金型構造が異なります。
- コンプレッション成形:金型へ材料を直接入れ、加熱・加圧する基本的な方式
- トランスファー成形:別のポットに置いた材料を金型内部へ押し込む方式
- 射出成形:可塑化・計量した材料を成形機から金型へ射出する方式
コンプレッション成形は比較的シンプルな金型を採用しやすく、射出成形は量産性を高めやすい傾向があります。ただし、製品形状、材料の流動性、インサートの有無、数量によって評価は変わります。方式名だけで決めず、見積もり条件をそろえて比較してください。
製品条件から成形方法を選ぶ5つのポイント
成形方法は、次の5項目を順番に整理すると選びやすくなります。
1. 製品形状とサイズ
一定断面の長尺品なら押出成形、三次元の立体形状なら金型成形、大型・肉厚の少量品なら注型成形が基本候補です。ただし、アンダーカット、薄肉、深い穴、金属との一体成形などがある場合は、脱型方法や型構造まで確認します。
図面だけで判断しにくい場合は、使用箇所や相手部品の情報も共有すると、形状変更を含む提案を受けやすくなります。
2. 試作・小ロット・量産の数量
初回数量と将来数量を分けて伝えます。試作時は切削・注型・簡易型、量産時は金型成形や押出成形など、段階ごとに工法を変える場合があるためです。
月間数量だけでなく、年間数量、継続年数、発注頻度も型費の回収や生産体制の判断材料になります。数量が未定の場合は、想定範囲を伝えて複数条件の見積もりを依頼します。
3. 必要な寸法精度と外観
寸法公差、表面状態、バリ、パーティングライン、ゲート跡、色調などの要求を整理します。工法ごとに寸法へ影響する要因が異なり、必要以上に厳しい条件は型構造、追加加工、検査工数を増やします。
機能に影響する重要寸法と、参考寸法を分けることがポイントです。厚さ公差については、作成済みの「ゴム製品の厚さ公差」の原稿も関連資料として活用できます。
4. 金型・口金などの初期費用
金型成形では金型、押出成形では口金、注型成形では型の費用が発生します。価格だけでなく、型の材質、耐久性、取り数、保管、修理、仕様変更時の扱いを確認します。
試作段階で量産型を作ることが最適とは限りません。試作から量産までを見据えた金型コスト最小化の事例では、仕様変更リスクを踏まえ、工法と型を段階的に選ぶ考え方を紹介しています。
5. 試作後の仕様変更と量産移行
開発途中で形状や材質が変わる可能性がある場合は、型の修正可否や作り直し費用を確認します。試作品が作れたことだけでなく、量産時に同じ材質・公差・検査条件を維持できるかも重要です。
試作業者と量産業者が異なる場合は、図面、材料仕様、成形条件、検査基準の引き継ぎが必要になります。試作時点から量産を見据えて相談すると、工法変更時の手戻りを減らしやすくなります。
ゴム成形の基本工程
工法によって設備は異なりますが、ゴム成形はおおむね材料選定、混練・準備、成形・加硫、仕上げ・検査の順で進みます。
材料・配合の選定
使用温度、接触する油・薬品、屋外環境、荷重、必要寿命などからゴム種と硬度を検討します。同じゴム種でも配合によって物性と加工性が変わるため、要求性能を具体的に伝えます。
混練・予備成形
原料ゴムと配合剤を均一に混ぜ、成形方法に合わせて材料を準備します。金型成形では必要量に分けた材料、押出成形では連続供給しやすい形状、注型成形では液状材料の計量・混合など、工法に応じた前処理を行います。
成形・加硫
金型、口金、注型用の型によって形状を作り、加熱または化学反応によって硬化・加硫します。温度、圧力、時間、材料の流れは、寸法や外観、不良率に影響する条件です。
脱型・仕上げ・検査
成形品を型から取り出し、バリ取り、切断、研磨、接着などの仕上げを行います。その後、図面や検査基準に沿って寸法、外観、必要な物性を確認します。成形後の二次加工まで含めて依頼範囲を明確にします。
成形方法が合わないと起こりやすい調達上の問題
工法選定のずれは、製作可否だけでなく、開発費、納期、量産単価、品質管理にも影響します。
試作段階で金型費が先行する
形状が確定していない段階で量産用金型を作ると、設計変更によって修正や作り直しが必要になる可能性があります。切削、注型、簡易型で機能を確認できないかを先に検討します。
数量増加後も試作工法を使い続けて単価が上がる
試作に適した切削や注型を量産でも継続すると、加工時間や手作業が製品単価へ影響する場合があります。数量が増える時点で、金型成形や押出成形への切り替えを再評価します。
形状・公差と工法が合わず手戻りが生じる
長尺品を金型で分割製作する、押出品へ厳しい三次元形状を求めるなど、工法と要求が合わないと、設計変更や追加加工が必要になります。早い段階で重要寸法、機能、変更可能な部分を共有し、工法と図面を同時に検討することが有効です。
見積もり依頼時に伝えたい情報
ゴム成形の見積もりでは、図面だけでなく、次の条件を共有してください。
- 製品図面、3Dデータ、現物、スケッチ
- 希望材質、ゴム硬度、色
- 使用温度、接触する油・薬品、屋内外などの環境
- 寸法公差、外観基準、重要寸法
- 試作数量、月間・年間数量、継続予定
- 希望納期と量産開始時期
- 金属・樹脂部品との一体成形や組み立ての有無
- 検査方法、検査成績書、物性証明などの必要書類
- 仕様変更の可能性と、変更できない条件
すべてを確定できていなくても、未定項目と優先順位が分かれば相談できます。見積もりを比較するときは、型費と製品単価だけでなく、型の仕様、検査範囲、量産時の供給体制もそろえて確認しましょう。
ゴムの成形方法に迷ったらゴム加工.comへ
ゴム加工.comでは、金型成形、押出成形、注型成形に加え、切削・打ち抜き・研磨・接着などを含め、図面、数量、精度、納期、コストに合う工法をご提案しています。加工・成形技術の一覧では、各工法と主な設備をご確認いただけます。
「試作段階で金型を作るべきか」「現在の工法を量産でも継続すべきか」「金型・押出・注型のどれが合うか」といった段階からご相談いただけます。図面や使用条件、数量をご共有いただければ、試作から量産までを見据えて加工ルートを検討します。
※お問い合わせ・お見積もりは法人のお客様に限ります。個人のお客様からのご依頼、営業を目的としたお問い合わせはご遠慮ください。
まとめ
ゴムの主な成形方法には、金型成形、押出成形、注型成形があります。立体形状や量産には金型成形、一定断面の長尺品には押出成形、大型・肉厚の試作や小ロットには注型成形が主な候補です。
実際の選定では、形状だけでなく、材質、硬度、数量、公差、型費、納期、仕様変更の可能性を同じ条件で比較します。試作と量産で工法を切り替えることも含め、要求機能と調達条件に合う方法を選ぶことが、コストと手戻りを抑えるポイントです。
企画・設計段階から専門家へ相談